Запрессовка резьбового крепежа PEM в тонколистовой металл: расчет посадочных отверстий, режимы пресса и испытания на вырыв
Как исключить вспучивание тонкого листа и проворот резьбовых втулок: технологический регламент слесарно-прессового участка SR.company
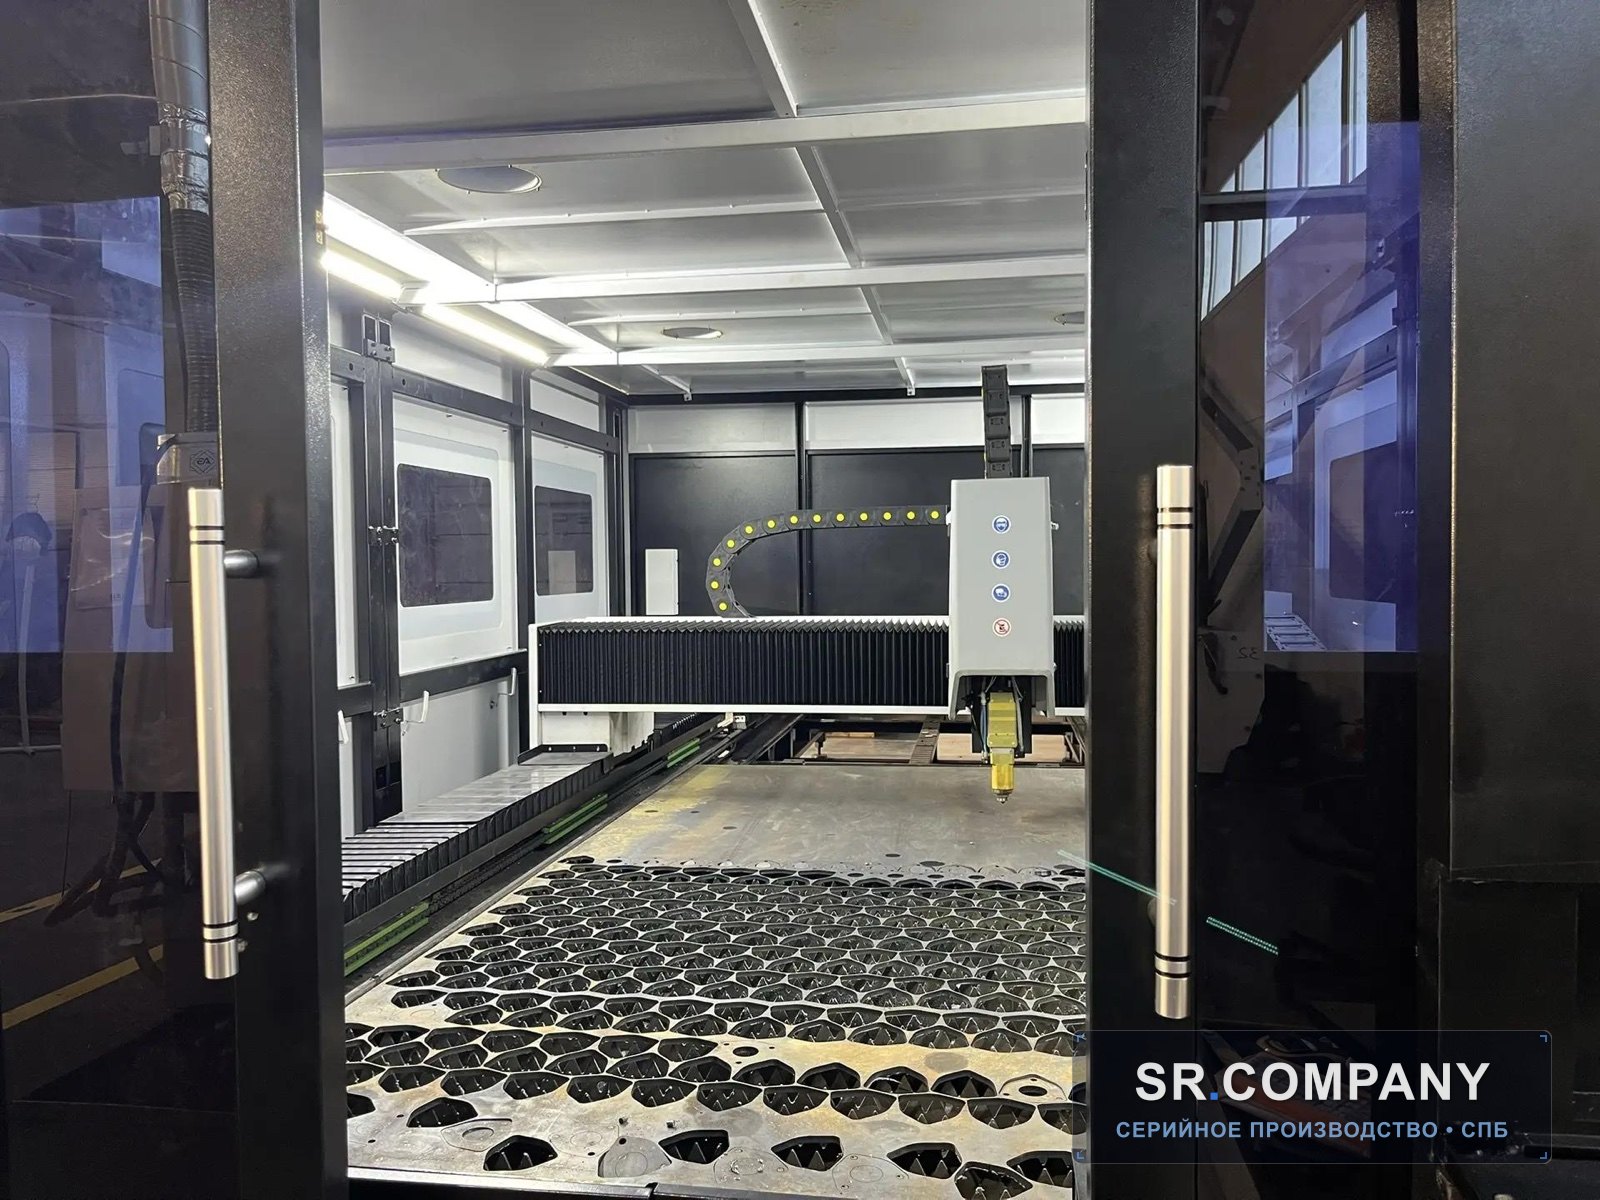
«Технологические нормативы лазерного раскроя отверстий и калибровки усилия запрессовки метизов по технологии PEM в листы стали, алюминия и нержавейки. Обеспечение прочности резьбы без приварки и зачистки.»
Инженерная проблема и специфика обработки
При сборке приборных корпусов и шкафов автоматики приварка резьбовых шпилек или гаек (контактная или конденсаторная сварка) оставляет окалину, коробление тонкого металла и следы побежалости на лицевой панели, требующие трудоемкой зачистки. Альтернативная технология — запрессовочный крепеж PEM. Однако при ошибке в диаметре отверстия лазерного раскроя всего на 0.08 мм бонка либо проворачивается при затяжке монтажного винта (прокручивание резьбы), либо металл вокруг отверстия вспучивается «куполом», нарушая прилегание лицевых панелей.
1. Принцип работы технологии запрессовки PEM
В отличие от резьбовых заклепок или вытяжных гаек, крепеж PEM внедряется в листовой металл монолитно. Специальная форма зубчатой головки и кольцевой канавки при плавном давлении пуансона пресса вызывает пластическую деформацию окружающего металла заготовки, заставляя его плотно затечь в замковую проточку. Соединение становится герметичным и неразъемным.
2. Контроль усилия на гидравлических прессах завода
Ударное усилие (например, молотком или кривошипным прессом без контроля хода) категорически недопустимо — оно приводит к микротрещинам и сплющиванию резьбы. Мы используем прессы с регулируемым ходом штока и гидравлическим датчиком давления, останавливающим пуансон ровно в момент, когда шляпка крепежа встает заподлицо с плоскостью листа.
3. Испытания выборочных образцов из партии
Перед запуском серии от 100 шт. наладчик прессует 3 тестовых образца, которые проверяются динамометрическим ключом на скручивание и на разрывной машине на осевой вырыв. Результаты испытаний заносятся в протокол ОТК.
Технологическое решение завода «Система ресурсов»
На слесарно-прессовом участке завода SR.company введен сквозной технологический стандарт: 1) Лазерный раскрой отверстий выполняется с калиброванным допуском +0.03...+0.05 мм без конусности кромки за счет тонкой настройки фокуса лазерного луча; 2) Запрессовка гаек, шпилек и втулок производится на гидравлических и пневмопрессах с микропроцессорным контролем конечного усилия (от 1.5 до 8.5 тонн в зависимости от типоразмера резьбы и марки стали); 3) Контроль холодного пластического затекания металла заготовки в рифленую проточку юбки метиза.
Сравнительная карта режимов резания и оснастки
| Параметр техпроцесса | Стандартный подход | Стандарт SR.company |
|---|---|---|
| Гайка запрессовочная PEM M3 (Сталь 08пс 1.5 мм) | Отверстие 4.40 мм / Усилие ~1.2 т | Отверстие 4.22 +0.04 мм / Усилие 1.8 т |
| Гайка запрессовочная PEM M4 (Алюминий Д16Т 2.0 мм) | Отверстие 5.60 мм / Усилие ~2.0 т | Отверстие 5.41 +0.04 мм / Усилие 2.4 т |
| Шпилька резьбовая PEM M5×20 (Нержавеющая сталь 1.5 мм) | Отверстие 5.20 мм / Усилие ~3.0 т | Отверстие 5.00 +0.03 мм / Усилие 4.2 т |
| Состояние лицевой стороны после монтажа | Следы деформации, вмятины | 100% гладкая плоскость под покраску |
Фактические результаты на серийных партиях:
Гарантированная защита от срыва резьбы при сборке шкафов электромонтажниками
Монолитное соединение, выдерживающее тяжелые вибрационные нагрузки
Деталь сразу после пресса готова к порошковой окраске или анодированию
Памятка конструкторам при проектировании чертежей:
- 1При разработке разверток деталей под лазерный раскрой учитывайте минимальное расстояние от центра запрессовочного отверстия до линии гиба листа: оно должно составлять не менее 1.5–2 диаметров юбки крепежа, иначе при гибке на прессе отверстие деформируется в овал.
- 2Для нержавеющего листа (AISI 304 / 12Х18Н10Т) обязательно используйте специализированный закаленный крепеж серии SP (PEM), твердость которого превышает твердость нагартованного нержавеющего листа.
- 3Никогда не применяйте зенковку отверстий перед запрессовкой стандартных гаек: зенковка срезает металл, который должен пластически затечь в канавку рифленой юбки.
Требуется расчет аналогичной детали?
Оцените стоимость технологических операций в онлайн-калькуляторе за 30 секунд или прикрепите 3D-модель (STEP, PDF, DWG) для детального расчета технологами ОГТ.