4-осевая фрезеровка тонкостенных корпусов РЭА из сплава Д16Т: сохранение плоскостности до 0.02 мм без поводок
Технология послойного снятия остаточных напряжений алюминиевого проката, применение вакуумной оснастки и высокоскоростного фрезерования (HSM)
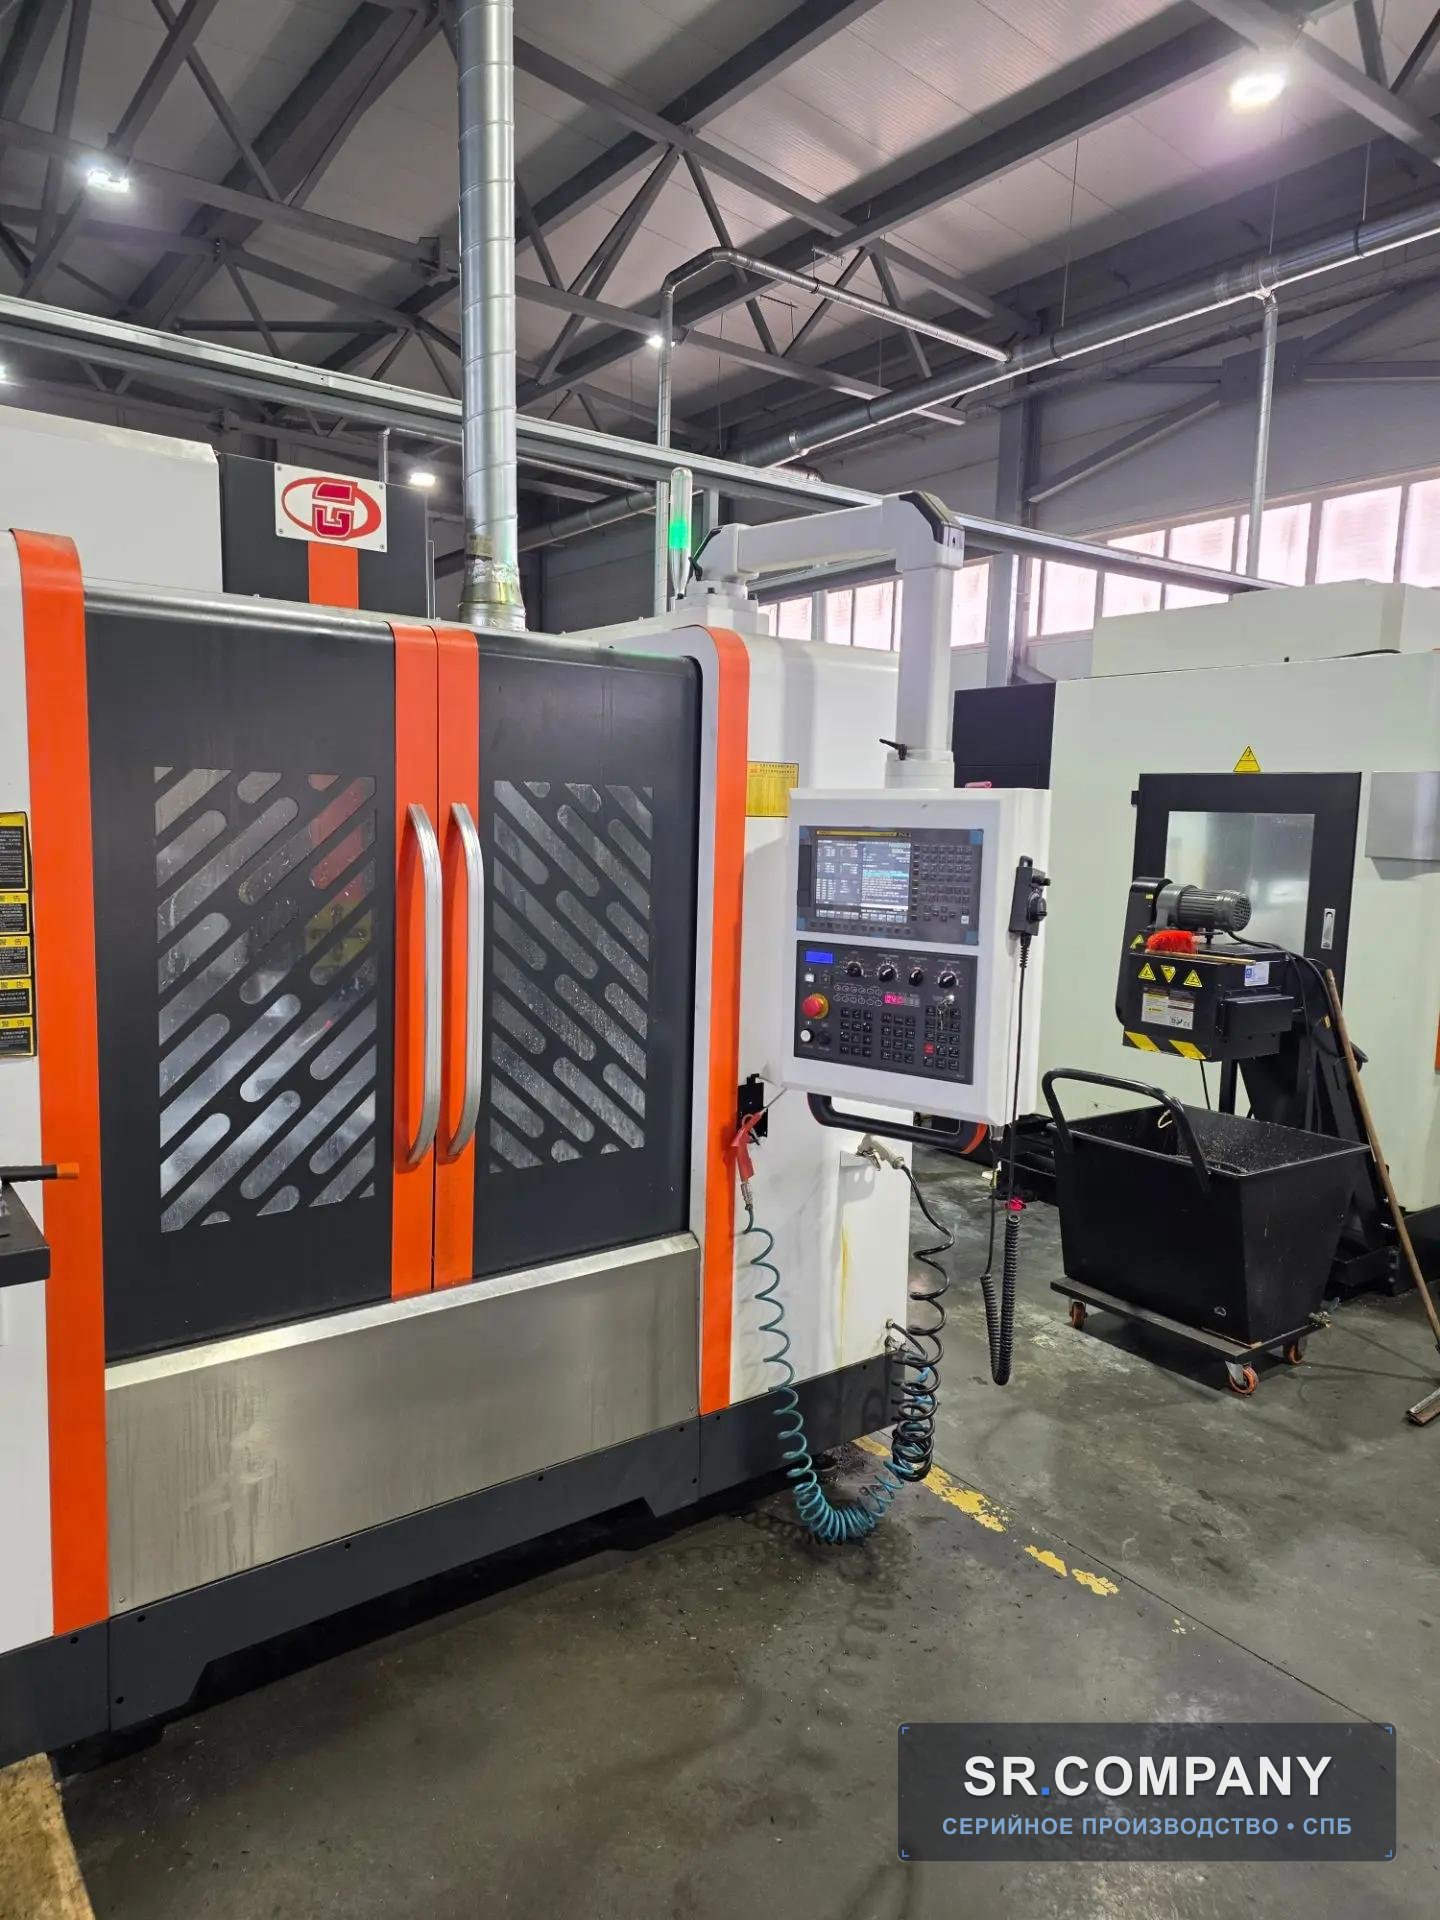
«Технологический разбор фрезерования герметичных приборных корпусов и теплоотводящих плат из термоупрочненного дюралюминия Д16Т. Методика устранения поводок тонких стенок и фланцев при выборке до 85% массы заготовки.»
Инженерная проблема и специфика обработки
При фрезеровании глубоких карманов радиоэлектронных корпусов с толщиной стенок 1.2–1.8 мм освобождаются внутренние механические напряжения, накопленные в горячекатаных плитах Д16Т при прокатке и закалке. При традиционном одностороннем зажиме в механических тисках деталь «дышит»: после снятия прижимов или финишного анодирования привалочный фланец изгибается «пропеллером», а неплоскостность достигает 0.20–0.35 мм при конструкторском допуске не более 0.03 мм. Такие корпуса бракуются на входном контроле закупщика из-за невозможности обеспечить герметичность по контуру IP67.
1. Почему дюралюминий Д16Т ведет при механической обработке
Сплав Д16Т (AlCu4Mg1) подвергается закалке и естественному старению для достижения предела прочности 400–450 МПа. В процессе закалки в воде в толще плиты формируются мощные сжимающие напряжения на поверхности и растягивающие в сердцевине. Когда фреза вскрывает заготовку и удаляет массив металла, баланс сил нарушается, и остаточная тонкая стенка выгибается в сторону наименьшего сопротивления.
2. Преимущества 4-й поворотной оси ЧПУ
Использование 4-осевого стола позволяет обработать верхнюю плоскость, глубокие внутренние полости и боковые монтажные отверстия под разъемы за один установ заготовки. Это исключает погрешности перебазирования, которые неизбежно возникают при перестановке детали из тисков в тиски на 3-осевом станке.
3. Контроль геометрии в службе ОТК 24/7
Каждый изготовленный корпус проходит инструментальный замер на гранитной поверочной плите с использованием цифровых индикаторов часового типа Mitutoyo с дискретностью 0.001 мм. Протокол замеров плоскостности по 8 контрольным точкам прикладывается к паспорту партии.
Технологическое решение завода «Система ресурсов»
Технологическим отделом завода внедрен 3-стадийный цикл на 4-осевых обрабатывающих центрах с ЧПУ: 1) Симметричная черновая обдирка заготовки с оставлением равномерного припуска 1.0 мм со всех плоскостей; 2) Технологический отдых заготовки (вибростабилизация напряжений); 3) Финишное фрезерование на вакуумных плитах методом высокоскоростной обработки (High Speed Machining — HSM, частота вращения шпинделя 12 000 об/мин, трохоидальные траектории с постоянным радиальным врезанием Ae <= 10% D фрезы). Твердосплавные фрезы с полированными стружечными канавками исключают налипание алюминия (термонарост).
Сравнительная карта режимов резания и оснастки
| Параметр техпроцесса | Стандартный подход | Стандарт SR.company |
|---|---|---|
| Частота вращения шпинделя, n | 4 500–6 000 об/мин | 10 500–12 000 об/мин |
| Скорость подачи стола, Vf | 800–1 200 мм/мин | 3 200–4 500 мм/мин |
| Стратегия фрезерования карманов | Зигзаг / спираль | Трохоидальная траектория |
| Способ базирования | Механические тиски | Вакуумный стол + упоры |
| Отклонение от плоскостности | 0.15–0.25 мм | 0.015–0.020 мм |
Фактические результаты на серийных партиях:
100% герметичность при монтаже резиновых и силиконовых прокладок
Безупречное качество под глубокое защитное анодирование и окраску
Сокращение машинного времени почти в 2 раза за счет технологии HSM
Памятка конструкторам при проектировании чертежей:
- 1При проектировании глубоких карманов корпусов РЭА не задавайте прямые внутренние углы сопряжения стенок с радиусом R < 1.5 мм. Назначайте радиус R 2.0–3.0 мм — это позволяет работать жесткой фрезой большего диаметра и удешевляет партию на 15–20%.
- 2Соблюдайте соотношение толщин: если дно корпуса имеет толщину 3 мм, не делайте стенки тоньше 1.5 мм. Резкий перепад толщин приводит к тепловым деформациям при анодировании.
- 3Для серий от 100 шт. закладывайте в КД калиброванный алюминиевый лист или плиту с предварительным заводским снятием напряжений (состояние Д16Т / Д16БТ).
Требуется расчет аналогичной детали?
Оцените стоимость технологических операций в онлайн-калькуляторе за 30 секунд или прикрепите 3D-модель (STEP, PDF, DWG) для детального расчета технологами ОГТ.