Точение нержавеющей стали 12Х18Н10Т на автоматах швейцарского типа Nomura: как победить наклеп и снизить себестоимость серии на 22%
Практический разбор геометрии позитивных пластин, высоконапорной подачи СОЖ (20 бар) и оптимизации режимов резания при точении прутка до 32 мм
«Подробный инженерный отчет о преодолении деформационного наклепа аустенитной хромоникелевой стали 12Х18Н10Т при серийном изготовлении прецизионных штуцеров и осей на швейцарских автоматах Nomura. Подбор переднего угла, стружколома и охлаждения под давлением.»
Инженерная проблема и специфика обработки
Аустенитная нержавеющая сталь 12Х18Н10Т (AISI 321) обладает низкой теплопроводностью и склонна к интенсивному термомеханическому наклепу в зоне стружкообразования. При малейшем микроизносе или притуплении режущей кромки металл упрочняется в 1.8–2.2 раза. Вязкая сливная стружка перестает ломаться, наматывается жгутом на деталь и вращающийся шпиндель, царапает обработанную поверхность и приводит к сколу резца уже через 50–80 деталей. В результате партии с допусками по 6–7 квалитету показывают повышенный брак по чистоте поверхности (Ra > 1.6 вместо требуемых Ra 0.8) и требуют частых ручных подналадок оператора.
1. Физическая природа наклепа и специфика стали 12Х18Н10Т
Хромоникелевая сталь 12Х18Н10Т с титановой стабилизацией — один из самых востребованных материалов в пищевом, химическом и точном приборостроении благодаря высокой коррозионной стойкости. Однако для технологов мехобработки этот сплав представляет постоянный вызов. При температуре в зоне резания выше 650°C аустенитная решетка претерпевает локальную пластическую деформацию с резким ростом микротвердости. Если станок не обладает достаточной жесткостью шпинделя, возникающие микровибрации моментально разрушают режущую кромку.
2. Почему швейцарские автоматы Nomura идеальны для этой задачи
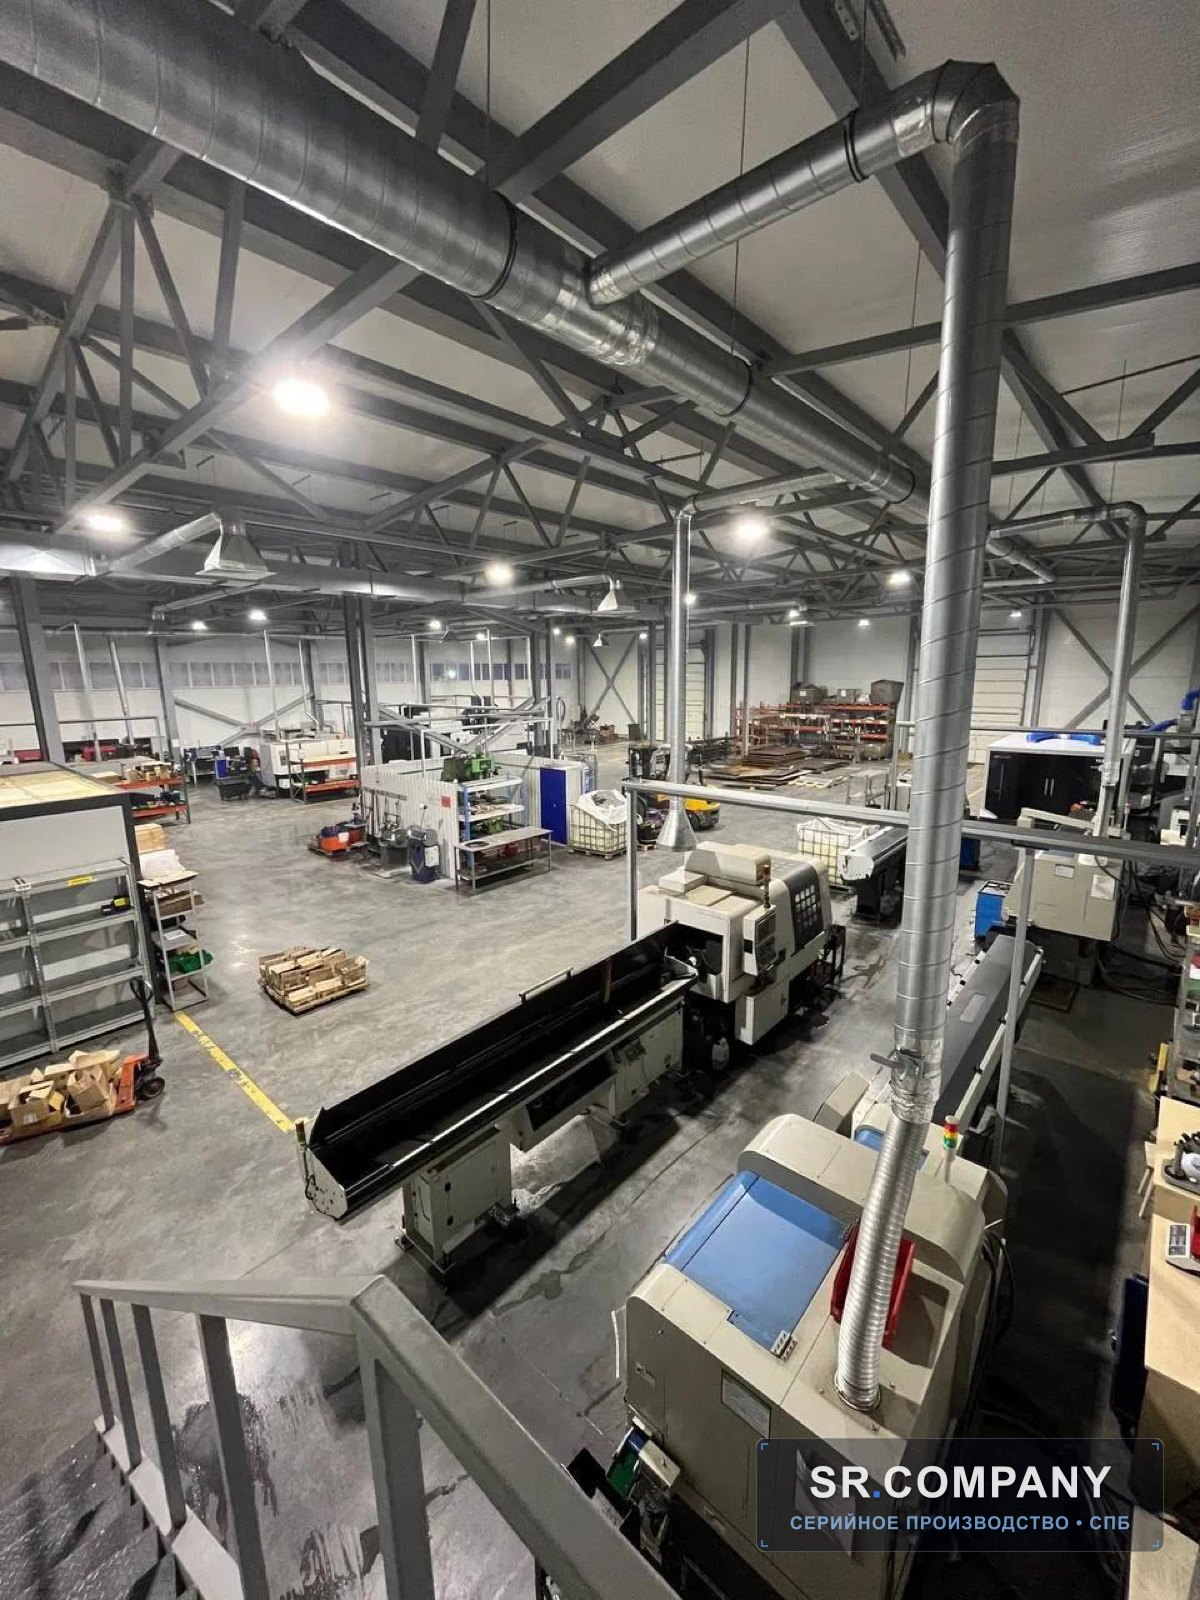
Автоматы продольного точения Nomura серии NN оснащены синхронизированной подвижной шпиндельной бабкой и направляющей люнетной втулкой. Обработка прутка происходит в непосредственной близости от опоры (на расстоянии 1–2 мм от люнета), что полностью исключает консольный прогиб тонкой детали под действием радиальной составляющей силы резания Py. Это позволяет обрабатывать длинные тонкие оси, штоки и штуцеры диаметром от 2 до 20 мм с соотношением длины к диаметру L/D до 15:1 без потери прямолинейности.
3. Настройка параметров СОЖ и инструментального пакета
Ключевым фактором успеха стало внедрение СОЖ высокого давления 20 бар. Струя эмульсии подается не рассеянным потоком, а сфокусированным клином между стружкой и передней поверхностью твердосплавной пластины. Это создает эффект гидродинамического клина: стружка охлаждается до потери пластичности и ломается на компактные сегменты в форме «запятой», которые мгновенно вымываются из рабочей зоны в стружечный конвейер, не повреждая деталь.
Технологическое решение завода «Система ресурсов»
В технологическом бюро SR.company совместно со старшим наладчиком автоматов продольного точения Nomura был разработан комплексный регламент обработки: 1) Внедрение сменных пластин с ультраострой полированной передней поверхностью (угол подъема стружки γ = 15°–18°) и микрогеометрией кромки без фаски, снижающей трение скольжения; 2) Импульсная адресная подача синтетической микроэмульсии под давлением 20 бар через внутренние каналы резцедержателя прямо в точку схода стружки; 3) Расчет критической подачи fn >= 0.08–0.12 мм/об при скорости резания Vc = 105 м/мин, обеспечивающей стабильное сегментирование стружки без пластического выдавливания металла.
Сравнительная карта режимов резания и оснастки
| Параметр техпроцесса | Стандартный подход | Стандарт SR.company |
|---|---|---|
| Скорость резания, Vc | 65–75 м/мин | 105–115 м/мин |
| Подача на оборот, fn | 0.04–0.05 мм/об | 0.09–0.11 мм/об |
| Глубина резания, Ap (чистовой) | 0.15–0.20 мм | 0.35–0.45 мм |
| Давление СОЖ в зоне резания | 3–5 бар (стандарт) | 20 бар (микросопла) |
| Стойкость кромки (деталей на грань) | 75–85 шт. | 195–210 шт. |
Фактические результаты на серийных партиях:
Увеличение ресурса в 2.4 раза, сокращение простоев на переналадку станка
Стабильное соблюдение КД без необходимости финишной круглой шлифовки
Практически нулевой технологический брак по геометрии и шероховатости
Прямая экономия бюджета заказчика за счет сокращения машинного времени
Памятка конструкторам при проектировании чертежей:
- 1Никогда не закладывайте припуск под чистовую проточку менее 0.3 мм на сторону для аустенитных сталей (12Х18Н10Т, 08Х18Н10). Меньший припуск заставляет режущую кромку скользить по наклепанному слою, вызывая мгновенный выкрашивание резца.
- 2Для серий от 500 шт. на автоматах продольного точения применяйте калиброванный пруток с допуском не ниже h9. Это исключает радиальное биение в цанговом патроне люнета и гарантирует соосность ступеней до 0.008 мм.
- 3При проектировании канавок под уплотнительные кольца O-Ring закладывайте радиус скругления дна канавки не менее R 0.2 мм — это исключает концентраторы механических напряжений и упрощает отвод стружки.
Требуется расчет аналогичной детали?
Оцените стоимость технологических операций в онлайн-калькуляторе за 30 секунд или прикрепите 3D-модель (STEP, PDF, DWG) для детального расчета технологами ОГТ.