Токарно-фрезерная обработка конструкционной стали 40Х с термоулучшением: чистовое точение деталей твердостью до 42–48 HRC и достижение Ra 0.4 без круглой шлифовки
Технология твердого точения (Hard Turning) сменными пластинами из кубического нитрида бора (CBN / КНБ) и металлокерамики: режимы резания, подача СОЖ и сокращение цикла на 35%
«Практический инженерный разбор технологии твердого точения деталей из улучшенной стали 40Х твердостью 42–48 HRC на токарных обрабатывающих центрах с ЧПУ. Замена круглой шлифовки на чистовую обработку пластинами CBN с достижением шероховатости Ra 0.4 мкм и допуска по 6 квалитету (±0.008 мм).»
Инженерная проблема и специфика обработки
Конструкционная легированная сталь 40Х (ГОСТ 4543-71) после термического улучшения (закалка в масле при 860°C и отпуск) приобретает твердость 42–48 HRC и высокое сопротивление усталостным нагрузкам. В традиционном машиностроении обработка таких деталей (валов-шестерен, шлицевых втулок, фланцев гидроцилиндров) разбита на два раздельных этапа: черновая токарная обточка с припуском 0.5–0.8 мм до термообработки, закалка детали в термическом отделении и последующее шлифование на круглошлифовальных станках. Это приводит к трем критическим проблемам: 1) Коробление посадочных шеек и биение до 0.15 мм при закалке требует долгого выставления на шлифовке; 2) Переустанов детали со станка на станок и очередь в цех шлифования увеличивают производственный цикл партии на 5–8 дней; 3) Затраты на шлифовальный участок поднимают себестоимость единицы продукции на 35–40%.
1. Металловедение стали 40Х: термоулучшение и микроструктура
Конструкционная легированная хромистая сталь 40Х относится к классу улучшаемых сталей. Оптимальный комплекс механических свойств достигается термической обработкой по режиму: нагрев под закалку до 850–870°C, охлаждение в масляной ванне и последующий высокий отпуск при 500–550°C. В структуре формируется мелкоигольчатый сорбит отпуска с равномерным распределением карбидов хрома Cr7C3. Твердость 42–48 HRC обеспечивает сопротивление смятию и усталостную прочность зубчатых венцов, шлицев и опорных шеек, работающих под знакопеременными нагрузками.
2. Почему твердое точение CBN вытесняет круглую шлифовку
При шлифовании абразивный круг оставляет на поверхности микропоры, заполненные микрочастицами электрокорунда (абразивное шаржирование), которые в процессе эксплуатации гидросистемы вымываются маслом и ускоряют износ уплотнительных манжет. Твердое точение поликристаллическим кубическим нитридом бора (CBN) срезает микрогребешки металла с образованием пластически сглаженного зеркального профиля (Ra 0.35–0.5 мкм) без внедрения посторонних частиц. Прочность масляной пленки на такой шейке вала возрастает на 40%.
3. Требования к жесткости станка и динамика процесса
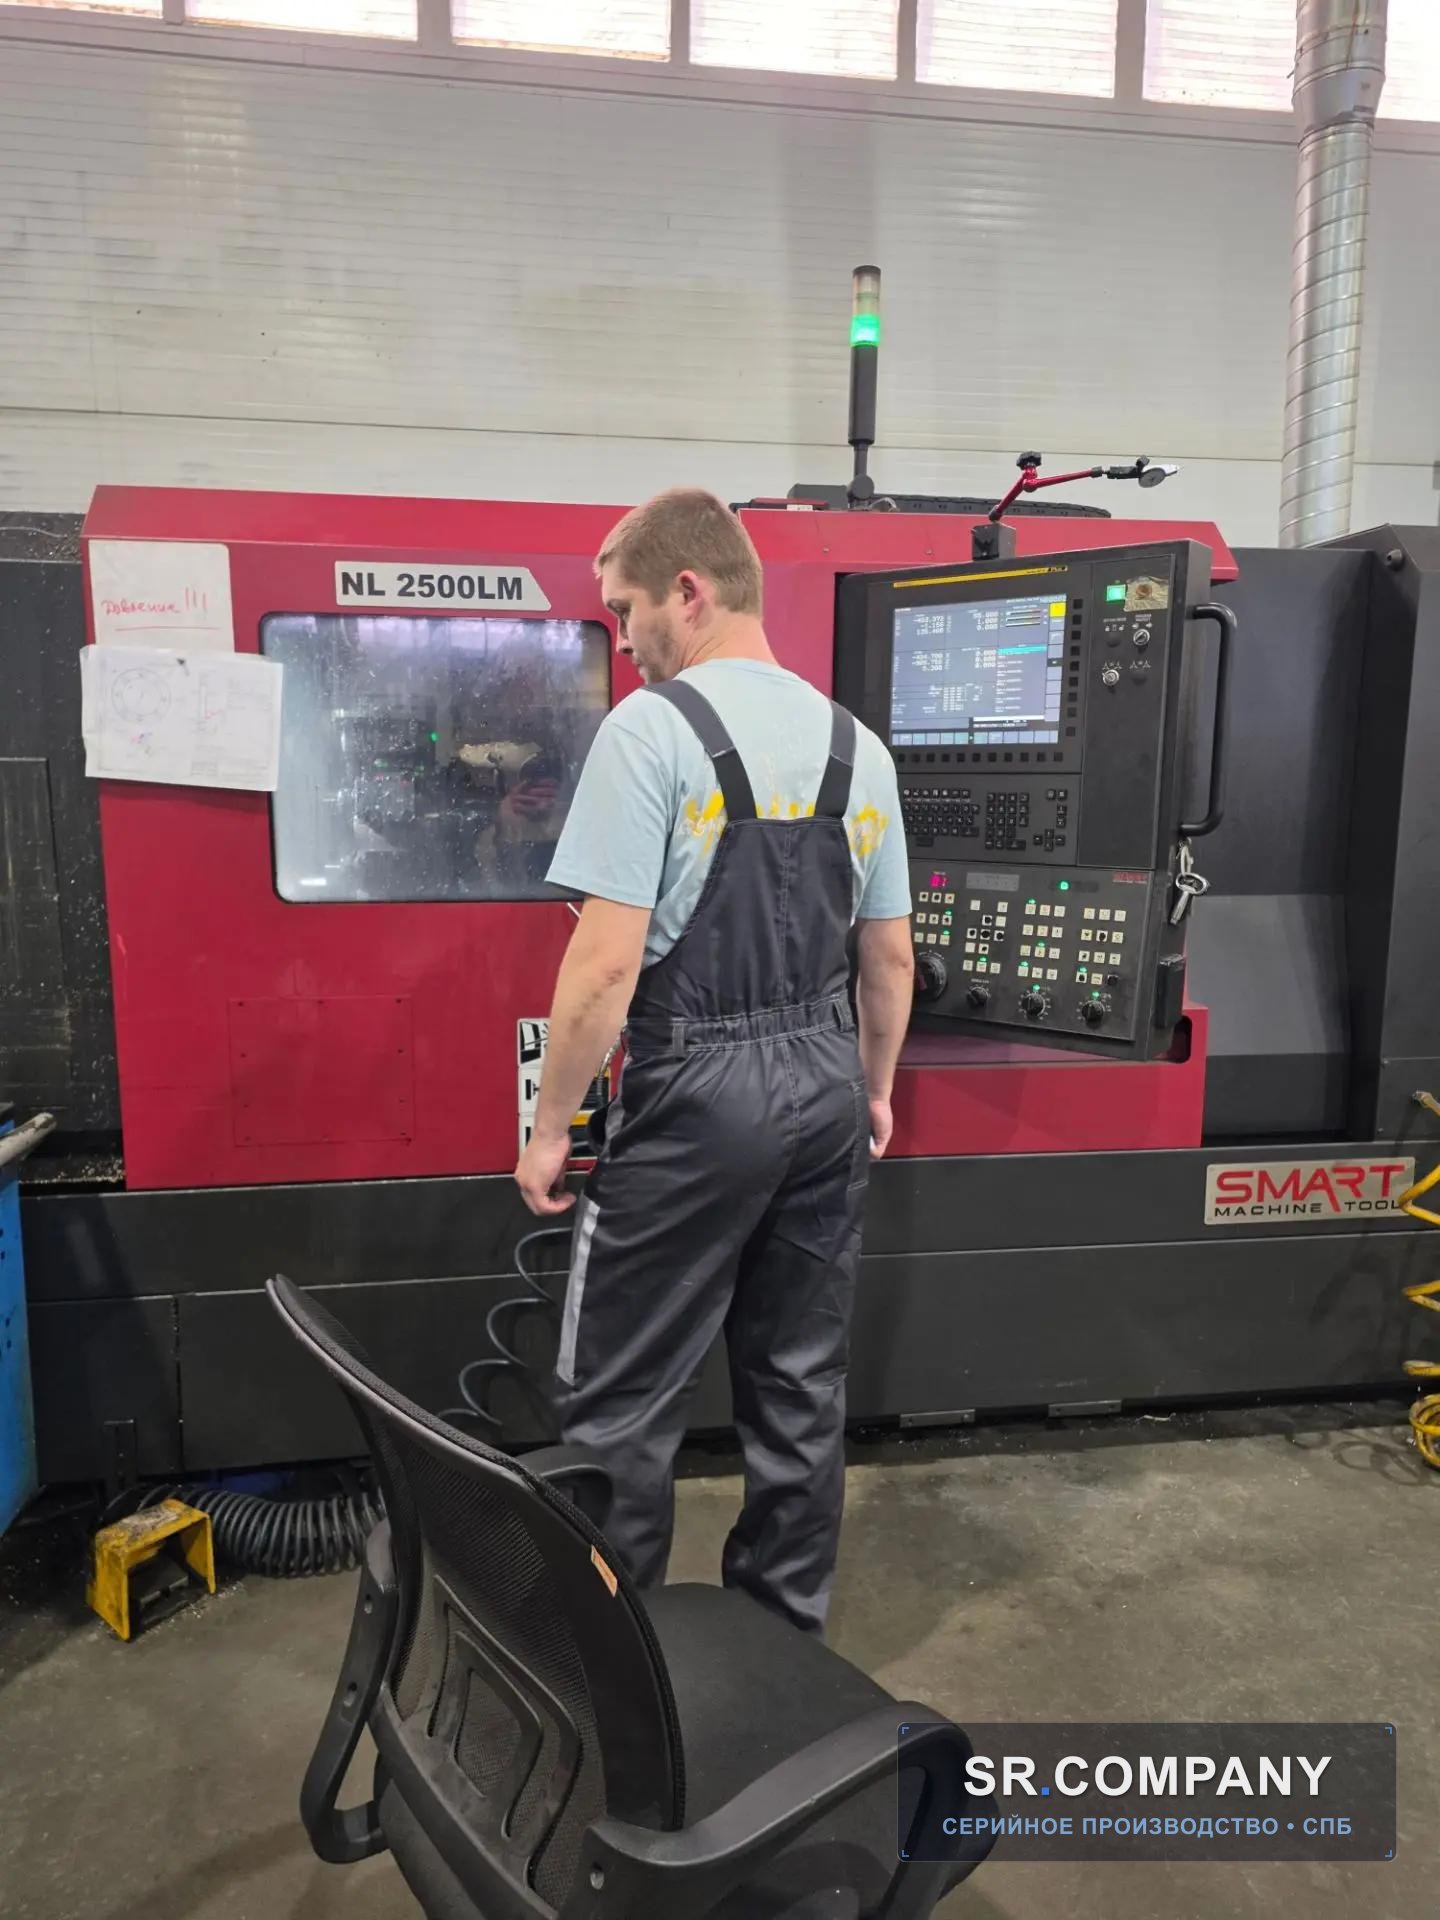
Твердое точение требует высочайшей динамической жесткости технологической системы СПИД. Силы резания при снятии закаленного слоя в 2.5 раза выше, чем при точении сырой стали. На токарно-фрезерных обрабатывающих центрах SR.company жесткая цельнолитая наклонная станина из чугуна Meehanite гасит возникающие вибрации, а шарико-винтовые пары с прямым сервоприводом гарантируют повторяемость позиционирования до 0.002 мм.
Технологическое решение завода «Система ресурсов»
В технологическом бюро завода «Система ресурсов» разработана и внедрена технология финишного твердого точения (Hard Turning) закаленных заготовок прямо на прецизионных токарно-фрезерных ЧПУ-центрах с жесткими направляющими качения: 1) Внедрение режущих пластин с напайными наконечниками из поликристаллического кубического нитрида бора (PCBN / CBN) с ультрамелкозернистой структурой и отрицательной фаской режущей кромки (20° × 0.1 мм); 2) Оптимизация скорости резания до Vc = 130–160 м/мин, при которой металл в зоне стружкообразования адиабатически размягчается за счет тепла пластической деформации, позволяя пластине CBN мягко срезать тонкий слой без микровыкрашивания; 3) Сухое точение либо обработка с микродозированной масляной пульверизацией (MQL), исключающая термический шок режущей вставки.
Сравнительная карта режимов резания и оснастки
| Параметр техпроцесса | Стандартный подход | Стандарт SR.company |
|---|---|---|
| Скорость резания, Vc | 25–35 м/с (круглый шлиф) | 140–160 м/мин (CBN пластина) |
| Подача на оборот, fn | 0.03–0.05 мм/ход | 0.05–0.07 мм/об |
| Глубина резания, Ap (чистовой проход) | 0.01–0.03 мм | 0.10–0.25 мм |
| Шероховатость поверхности, Ra | Ra 0.8–1.2 мкм | Ra 0.35–0.5 мкм |
| Длительность цикла на деталь | 18.5 мин (с переустановом) | 4.2 мин (на токарном ЧПУ) |
Фактические результаты на серийных партиях:
Исключение промежуточной логистики и очередей между токарным и шлифовальным участками
Обработка всех базовых шеек, канавок и торцов за один установ исключает погрешности базирования
Ресурс сопрягаемых манжетных уплотнений и подшипников скольжения увеличивается в 2.8 раза
Прямая экономия бюджета снабжения заказчика за счет исключения шлифовального станка
Памятка конструкторам при проектировании чертежей:
- 1При проектировании валов из стали 40Х с последующим термоулучшением избегайте резких ступенчатых переходов без галтелей. Радиус переходной галтели должен составлять не менее R 0.8–1.2 мм во избежание возникновения термических закалочных трещин.
- 2Не используйте обильную прерывистую подачу СОЖ при твердом точении пластинами CBN: циклический перепад температур от 900°C до 20°C вызывает термический удар и растрескивание пластины. Оптимален сухой рез с обдувом сжатым воздухом или подача воздушно-масляного тумана MQL.
- 3Для деталей с резьбой на закаленной части шейки выполняйте нарезание резьбы до закалки либо применяйте резьбофрезерование твердосплавными фрезами с износостойким покрытием AlCrN.
Требуется расчет аналогичной детали?
Оцените стоимость технологических операций в онлайн-калькуляторе за 30 секунд или прикрепите 3D-модель (STEP, PDF, DWG) для детального расчета технологами ОГТ.